


漆包线是线缆里对工艺最”敏感”的品类。同样一台漆包机、同一批铜杆、同一套参数,跑出来的线客户有的全检通过,有的针孔一堆、耐压不过。操作工说”没改任何东西”,但问题就是出了。
这不是玄学。漆包线的质量缺陷几乎都来自连续生产中的参数漂移,而传统人工巡检根本抓不到漂移的那几分钟。本文聚焦三个最致-命的质量命-门,以及MES如何把它们从”事后发现”变成”实时拦截”。
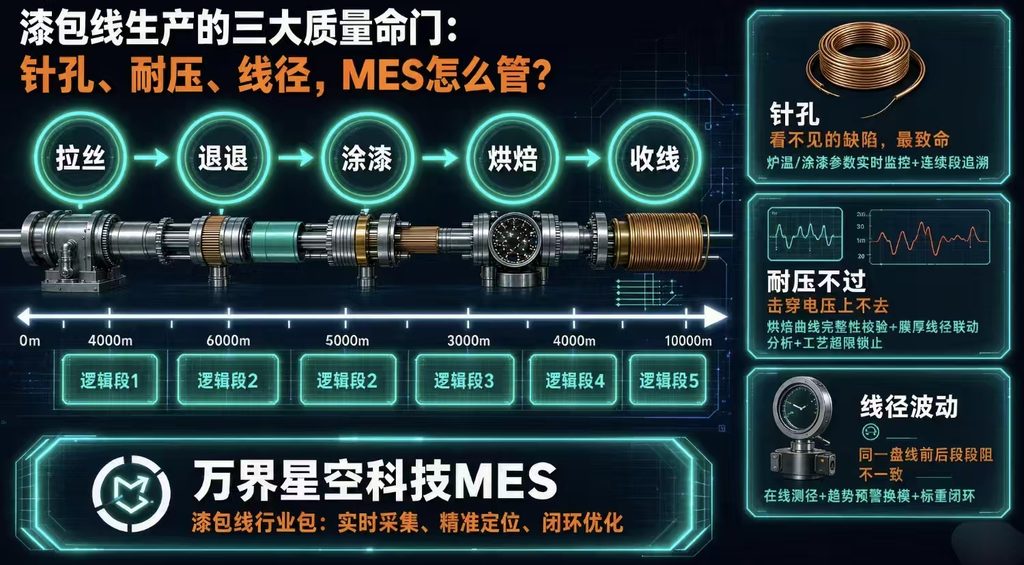
一、针孔:看不见的缺陷,最致-命
漆包线绝缘层是多层涂漆+逐道烘焙形成的。某道涂漆不均匀、漆液有杂质、烘炉某温区偏低导致溶剂未充分挥发,就会留下针孔——肉眼不可见的微缺陷。
针孔的危害是累积性的:常温下不明显,但在高温、高湿、高电压工况(电机、变压器、新能源汽车驱动电机)下,针孔处会发生局部放电,逐步击穿相邻匝间绝缘,最终导致整机烧毁。
传统困局: 成品阶段做高压针孔试验(盐水法或电火花法),抽检只抽几米,一整盘几公里抽到概率极低;针孔往往是连续性缺陷,抽检一段合格不代表整盘合格;发现问题时不良品已产出,只能整盘报废。
MES怎么管: 万界星空漆包线MES的核心思路是把针孔从”成品检测项”前移为”过程控制项”。
- 漆包炉温实时监控:对接每台烘炉温控仪表,毫秒级采集各温区温度。漆膜固化对温度窗口极敏感——如某规格聚酯漆包线主烘区需稳定在(420±15)℃,超窗口立即报警并标记到具体长度位置。
- 涂漆工艺参数记录:涂漆次数、漆种批次、粘度、涂漆轮间隙全部进系统。漆液粘度漂移导致膜厚不均,是针孔常见成因,MES记录趋势并预警。
- 连续段关联:按时间+长度+工艺批次切分逻辑段,一旦成品针-孔检测发现异常,反向追溯到具体哪一段、哪个温区、哪批漆,而非笼统的”这盘有问题”。
二、耐压不过:击穿电压上不去
漆包线耐压等级(击穿电压)主要取决于:漆膜厚度均匀性(由涂漆工艺和线径稳定性决定)、烘焙充分度(溶剂残留、固化不完全大幅降低耐电压)、铜线表面清洁度(铜杆杂质、拉丝润滑液残留影响漆膜附着力)。任一环节出问题耐压就上不去。耐压是电机厂、变压器厂必检项——不过,整批退货。
传统困局: 耐压测试在成品阶段做,客户规格书要求的耐压等级(如≥6kV)是统计值,靠抽检推断整批。客户来料检验发现耐压不达标,工厂只能拿出”抽检记录合格”——客户不认,因为抽检几米不代表整批。
MES怎么管:
- 烘焙曲线完整性校验:每盘线烘焙温度-速度曲线自动生成归档。系统校验是否存在温区低于工艺窗口、速度异常导致烘焙时间不足,生产中即标记风险段。
- 膜厚与线径联动分析:对接在线测径仪,实时采集裸线线径和漆包后外径,计算漆膜厚度。膜厚偏薄位置自动标记,与耐压测试数据关联建模,逐步形成”膜厚-耐压”预测模型。
- 工艺参数超限拦截:产品切换(如从155级聚酯线切到180级聚酯亚胺线)时,系统自动下发新规格炉温曲线、涂漆参数到设备端,操作工按屏幕提示输入,超窗口系统直接锁止,不允许凭记忆调参。
三、线径波动:同一盘线前后段电阻不一致
漆包线按米数卖给客户(按绕线匝数采购),成本却按重量算(铜占80%+)。线径偏粗→用料多按米卖→亏铜;线径偏细→米数多但客户按电阻验收→投诉。
更致命的是线径渐变:拉丝模磨损导致裸线线径缓慢变化,同一盘线前后段电阻值不一致。精密电感、继电器厂做来料电阻测试时,发现同一盘线数据离散度超标直接退货。
传统困局: 人工抽检频率低(通常每小时一次),两次之间的渐变完全发现不了;拉丝模磨损是渐进过程,操作工靠经验判断”差不多该换了”,换早了浪费、换晚了出不良;计米器漂移导致标称米数不准,客户地磅一过就投诉”短斤少两”。
MES怎么管:
- 在线测径+超差报警:对接在线测径仪(激光或CCD),毫秒级采集裸线线径和成品外径。超工艺窗口(如±0.003mm)自动报警并标记具体位置。
- 线径趋势分析+换模预警:系统对线径数据趋势拟合,识别渐进式漂移(拉丝模磨损典型特征)。漂移速率超阈值提前预警”建议更换3号拉丝模”,避免到成品阶段才发现。
- 标重闭环:计米器定期自动校准,漂移超限报警。收线端实时记录张力曲线,与标重自动比对,每盘生成”标重vs实重”对比报告。铜料损耗精确到每盘、可追溯、可优化。
写在最后
漆包线质量管理的本质是连续过程的参数控制问题。针孔、耐压、线径靠人工巡检和成品抽检守不住——缺陷连续产生,检测却是离散的,矛盾天然存在。
解法只有一条:让工艺参数从”人工抄表”变成”系统实时采集”,让质量判断从”抽检推断”变成”全程记录+精准定位”。
万界星空科技MES漆包线行业包围绕这三个命-门针对性设计:
- 针孔 → 炉温/涂漆参数实时监控+连续段追溯
- 耐压 → 烘焙曲线完整性校验+膜厚线径联动分析+工艺超限锁止
- 线径 → 在线测径+趋势预警换模+标重闭环
适配漆包线、电磁线(漆包扁线)、电线电缆、铜铝加工产线,支持本地化部署与二次开发。
更多漆包线行业MES技术细节可访问:万界星空科技官网 https://www.metaxk.vip
关注微信公众号:上海万界星空科技
–上海万界星空科技有限公司 · 专注云MES/低代码MES/AI MES
漆包线厂选MES,为什么通用MES做不下去?
问: 我们是做漆包线的,之前看过一些通用MES,感觉都不太对,是为什么?
答:
因为追溯逻辑从根本上不一样。
通用MES(尤其是从离散装配、机加工那套过来的)默认逻辑是”一颗一码”——一个零件、一台设备、扫码绑定,ERP下工单MES拆工序,工人扫码报工。这套在线缆里行不通:铜杆到成品是连续拉伸变形,一根线几百公里长,你不可能每米贴码。
硬套的结果就是:要么追溯粒度粗到”某天某班次某盘”没用,要么试图给每米打码成本爆炸。一旦出问题只能整批隔离或全检,成本极高。
线缆MES正确的解法是连续段追溯——按时间+长度+工艺批次三重维度,把连续生产切分成可追溯的逻辑段,每段关联铜杆批次、拉丝模、退火/漆包温度、收线张力等。输入任意盘号秒级定位到具体长度区间。
所以选MES时第一个问题就该问厂商:“你们的追溯是逻辑段模型还是工单扫码模型?”答不上来的基本可以pass。行业内像万界星空这类有专门线缆行业包的,就是把连续段追溯、标重闭环、工艺参数实时采集做成预置模块,按行业模板配置上线,不用从零开发。
线缆厂上MES,先从哪个模块切入最稳?
问: 想上MES但怕一步到位投入太大,线缆厂一般建议从哪块先上?
答:
建议分三步走,别一上来就全套:
第一步:进度透明。 上工序扫码报工+工单拆分,让车间进度从”差不多了”变成实时百分比,这是最快出效果、老板最能直接感知的。
第二步:追溯 + 质量。 上连续段追溯(时间+长度+工艺批次)和在线测径/标重闭环。这一步直接对应客户投诉和报废损失,ROI最明显——能精确到”哪一批铜杆、哪台设备、哪段长度”出了问题,不用整批赔。
第三步:工艺闭环 + 高级排产。 工艺参数实时采集与超限拦截、SPC控制图、APS排产。这步基础是前面工时数据和工艺窗口都准了才能上,别急着跳。
线缆行业有现成行业包的(连续段追溯、标重闭环、在线测径对接、参数超限锁止都预置好的),按模板配置上线比从零开发快很多,中小厂不用一步到位,先跑通第一步再迭代。
上MES怎么判断厂商靠不靠谱?有没有什么”试金石”问题?
问: 现在做MES的厂商太多,去现场调研时问什么问题最能试出真本事?
答:
几个我自己总结的”试金石”,特别适合连续生产/线缆场景:
① 问追溯模型。 “你们的追溯是逻辑段模型还是工单扫码模型?线缆连续生产怎么处理?”——答不上来或含糊的,基本没做过线缆,套模板概率大。
② 问行业案例。 “附近有没有同行业已经上线的厂?能不能实地看?”——产业集群里一家跑通带动一片,敢让你去现场看的是真有信心。
③ 问上线稳定性。 “系统上线多久了?产线停过没?出问题响应多久?”——敢说”稳定运行几年、有复购增购”的比PPT参数有用。
④ 问部署方式。 “支不支持本地化部署、给不给源码/二开?”——中小制造企业IT现状千奇百怪,纯SaaS硬塞的后期改造很痛苦。
⑤ 问工艺超限。 “产品切换时工艺参数怎么下发?操作工输错了能锁止吗?”——答得出”超窗口系统锁止”说明真做过工艺闭环,只说”能记录”的等于没做。