


从广西平果到浙江台州、浙江湖州、安徽宣城——产业集群里的一家家工厂,正在把”连续段追溯”变成标配。
做MES的厂商很多,但能真正在漆包线、铜铝加工这种连续生产场景里跑通的,不多。
原因我们在前几篇讲过:线缆不是离散装配,一根线几百公里长,不能每米贴码,套用”一颗一码”的通用MES一定做不下去。能在这类工厂里上线、跑稳、出结果的MES,必须经得起产线24小时不停机的考验。
万界星空科技MES在线缆材料行业,已经积累了几十家客户。这些客户分布在广西、浙江、安徽等地的产业集群中,部分合作已持续多年。系统稳定运行时间和复购/增购记录,是我们最在意的”案例”。
更关键的是——这些客户扎堆在产业集群里:广西平果的漆包线原材料园区、浙江湖州、安徽铜陵、安徽宣城……一家跑通,隔壁就跟进来。
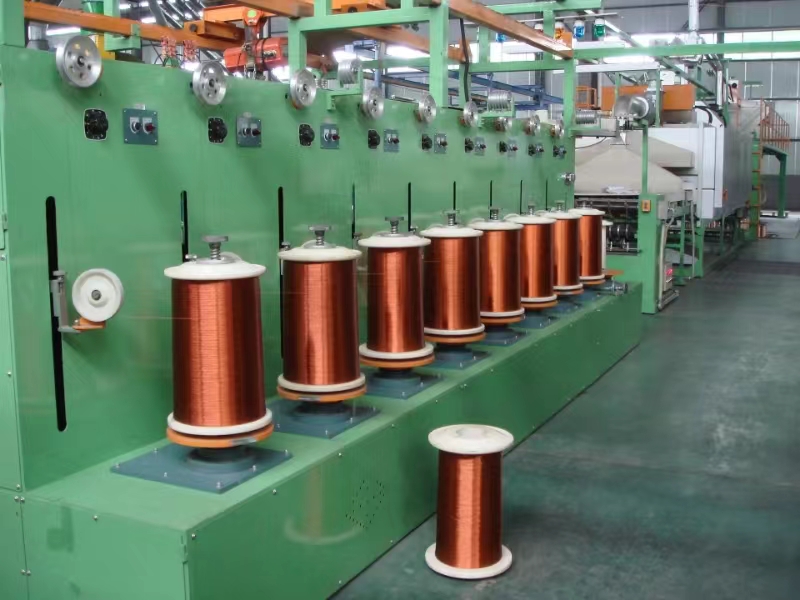
一、为什么是”产业集群扎堆”?
MES这种系统,制造业客户最看重一件事:隔壁那家用得怎么样。
尤其是中小制造企业——老板们不会只看你PPT讲得多好,而是会问三个实操问题:
- “附近有没有已经上线的厂?”——能不能实地去参观
- “上线多久?稳不稳?”——产线会不会因为我上系统而停摆
- “出了问题解决快不快?”——你们本地有没有人
所以产业集群里的连续签约,本身就是最有说服力的案例。一家跑通,工艺参数、行业模板、部署经验全部复用,隔壁厂看到的是”同样规格、同样产线、同样的问题”,决策成本大幅降低。
二、广西平果:漆包线原材料园区的连续落地
广西平果,国内重要的铝产业(铝水、铝杆、铝线)和漆包线原材料基地,聚集了大量铜铝加工、漆包线上下游企业。
万界星空在平果的漆包线原材料园区内,已连续落地多家客户。其中既有上游铜铝加工企业(如广西某大型铜铝新材料有限公司),也有下游漆包线生产企业,覆盖从原材料到成品的完整链路。这些工厂的系统已稳定运行多年,行业模板和部署经验在园区内持续复用。
这些工厂的共性痛点是:
- 原材料批次多、切换频繁:铜杆/铝杆供应商批次切换,一旦出问题要追溯到具体哪一批、哪一段
- 园区企业产能大、盘次多:一天产出几十上百盘,靠Excel和传统记录根本管不过来
- 客户(下游线缆厂)对追溯要求越来越高:”你的线出问题了,能不能精确到哪一批铜杆、哪台设备”——答不上来就拿不到订单
落地后,这些工厂统一跑起了连续段追溯:按时间+长度+工艺批次三重维度切逻辑段,每盘线关联铜杆/铝杆供应商批次、拉丝模编号、退火温度曲线、漆包炉温、收线张力、检验数据。客户投诉时,输入任意盘号秒级定位到具体长度区间,不再是”整批隔离、整批赔”。
三、浙江湖州:漆包线重镇的质量攻坚
浙江湖州是国内重要的漆包线产业集聚区之一,中大型漆包线厂密集,产品覆盖电机、家电、汽车电子等多个下游。
在湖州,万界星空服务的客户包括浙江某智能科技有限公司等漆包线制造企业。落地重点是把针孔、耐压、线径三个缺陷从”事后发现”变成”实时拦截”:
- 针孔 → 漆包炉温实时监控 + 涂漆工艺参数记录 + 连续段反向追溯
- 耐压 → 烘焙曲线完整性校验 + 膜厚与线径联动分析 + 产品切换工艺超限锁止
- 线径 → 在线测径 + 线径趋势预警换模 + 标重闭环
系统已在这些工厂产线上持续运行,工艺参数闭环成为日常操作而非”额外负担”。台州的客户反馈很实在:”以前靠老师傅经验判断换模时机,现在是系统提前预警,不良少了一大截。”
四、安徽铜陵:铜加工基地的标重闭环
安徽铜陵,中国重要的铜产业基地,”铜陵有色”所在地,上下游铜加工企业密集——铜杆、铜线、电缆、漆包线产业链完整。
这里的客户最痛的是标重管理和铜料损耗:铜占成本80%以上,线径偏一点、计米差一点,利润就没了。
万界星空在铜陵落地的核心模块是标重闭环:
- 对接在线测径仪,实时采集线径,超差报警并标记位置
- 计米器定期自动校准,漂移超限报警
- 收线端实时记录张力曲线,与标重自动比对,每盘生成”标重vs实重”对比报告
- 线径波动趋势可视化,提前预警换模
从”靠经验估计”到”每盘精确记录”,铜料损耗可追溯、可优化,客户投诉率显著下降。当地客户系统上线后已稳定运行多年,标重闭环从”尝鲜功能”变成了日常必用模块。
五、安徽宣城:电线电缆产线的工艺参数闭环
安徽宣城及周边聚集了一批电线电缆、特种电缆企业,对工艺参数稳定性要求极高。
这类工厂的难题是:退火温度、挤出温度、收线速度这些关键参数,靠人工每小时巡检抄表,参数漂移发生在两次巡检之间就发现不了。等客户反馈回来,那几盘早发走了。
万界星空在宣城的落地重点是工艺参数实时采集 + 超限拦截:
- 对接温控仪表、编码器,毫秒级采集工艺参数
- 设定工艺窗口(上下限),超限自动报警并标记到具体长度位置
- 产品切换时系统自动下发新规格参数到设备端,操作工按屏幕提示输入,超窗口系统锁止
- 每盘线生成完整工艺档案:温度曲线、线径曲线、张力曲线
工艺参数实时采集与超限锁止已在当地多家电缆企业产线上验证,系统持续迭代优化。
六、几十家客户跑下来,我们总结的三条经验
- 连续生产的追溯,必须用专门的模型
通用离散MES管线缆做不下去。连续段追溯(时间+长度+工艺批次)是在线缆产线上反复验证过的正确解法。 - 产业集群里,口碑比广告有用
平果、台州、铜陵、宣城……一家跑通带动一片,行业模板和部署经验复用,客户的决策成本和上线风险都更低。 - 落地快,是因为”行业包”是现成的
万界星空线缆材料行业包预置了:连续段追溯、标重闭环、在线测径对接、工艺参数实时采集与超限拦截。不是拿到项目再从零开发,而是按行业模板快速配置上线,适配漆包线、电磁线(漆包扁线)、电线电缆、铜铝加工产线。
关于案例说明
文中提及的客户均已完成系统部署并持续使用(部分合作已超数年),因商业保密约定,客户名称做半匿名处理。如需了解具体落地细节或申请参观已上线工厂,可通过官网联系。
做线缆材料行业的MES,难点不在”上系统”,在于连续生产的追溯逻辑和离散装配完全不同。从漆包线到铜铝加工,从原材料到成品,从追溯、标重到工艺闭环,行业包是在这些真实工厂里一道道工序磨出来的。
不套模板,不硬搬离散逻辑。这就是万界星空科技MES线缆材料行业方案。
万界星空科技新一代AI智能化MES平台,深度融合AI+大数据技术,实现生产全流程可视化、智能排产、实时质量追溯与设备互联,助力企业降本增效30%+。
公司网址:https://www.metaxk.vip
制造业生产管理咨询、智能工厂解决方案、制造业数字化信息顾问服务。
电话:17898898894
关注微信公众号:上海万界星空科技
上海万界星空科技有限公司 · 专注云MES / 低代码MES · 支持本地化部署与二次开发
漆包线针孔缺陷怎么靠MES实时拦截?
问: 漆包线针孔检测一般都是成品阶段做高压试验,抽检抽不到怎么办?MES能解决吗?
答:
针孔确实是漆包线最头疼的缺陷之一。原因是漆膜是多层涂漆+逐道烘焙形成的,涂漆不均匀、漆液有杂质、烘炉某个温区温度偏低,都会留下肉眼不可见的微孔。更麻烦的是针孔往往是连续性缺陷——某段工艺异常导致几百米都有,而传统抽检只抽几米,抽到概率极低,发现时整盘已经报废了。
MES的解法核心是把针孔从”成品检测项”前移为”过程控制项”:
第一,漆包炉温实时监控。 对接每台烘炉的温控仪表,毫秒级采集各温区温度。漆膜固化对温度窗口极其敏感,比如某规格聚酯漆包线主烘区需稳定在420±15℃,超窗口系统立即报警并标记到具体长度位置,不用等成品测试才发现。
第二,涂漆工艺参数全程记录。 涂漆次数、漆种批次、涂漆粘度、涂漆轮间隙全部进系统。漆液粘度漂移导致膜厚不均是针孔常见成因,MES记录趋势并预警。
第三,连续段反向追溯。 按时间+长度+工艺批次切分逻辑段,一旦成品针孔检测发现异常,反向定位到具体哪一段、哪个温区、哪批漆,而不是笼统的”这盘有问题”。
这样针孔从”事后报废”变成”生产中拦截+精准定位”,损失最小化。行业内像万界星空这类有专门漆包线行业包的,就是把炉温监控、涂漆参数记录、连续段追溯做成预置模块,适配漆包线、电磁线产线。
漆包线耐压不过整批退货,MES怎么提前预防?
问: 我们是做漆包线的,客户来料检验耐压不过直接整批退货,但我们的抽检记录是合格的,怎么办?
答:
这个问题太典型了。耐压是电机厂、变压器厂的必检项,不过就整批退。但耐压测试本身是个统计值——客户规格书要求的耐压等级(比如≥6kV)靠抽检结果推断整批,客户自己的来料检验发现不达标时,你拿出”抽检记录合格”客户根本不认,因为抽检那几米不代表整批。
根因在于耐压取决于三个连续过程因素:漆膜厚度均匀性、烘焙充分度、铜线表面清洁度。任何一个出问题耐压就上不去,而这三个因素都是连续变化的,靠离散抽检抓不住。
MES的预防思路是三层:
1. 烘焙曲线完整性校验。 每盘线的烘焙温度-速度曲线自动生成归档,系统校验是否存在温区低于工艺窗口的时段、速度异常导致烘焙时间不足。这些都会导致耐压下降,MES在生产过程中就标记风险段,不等成品测试。
2. 膜厚与线径联动分析。 对接在线测径仪,实时采集裸线线径和漆包后外径,计算漆膜厚度。膜厚偏薄的位置自动标记,与耐压测试数据关联建模,逐步形成”膜厚-耐压”的预测模型,提前识别风险。
3. 工艺参数超限锁止。 产品切换时(比如从155级聚酯线切到180级聚酯亚胺线),系统自动下发新规格的炉温曲线和涂漆参数到设备端,操作工按屏幕提示输入,输入值超出工艺窗口系统直接锁止,不允许凭记忆或经验调参,从源头杜绝参数设错。
这套逻辑在漆包线行业包里是预置好的,不用从零开发。万界星空科技在线缆材料行业做了数十家客户,平果、台州、铜陵、宣城等产业集群都有落地,连续段追溯+工艺超限锁止是反复验证过的正确解法。
漆包线线径渐变导致电阻不一致,MES怎么预警换模?
问: 漆包线同一盘线前后段电阻不一致,客户退货,怎么靠系统提前发现?
答:
这是漆包线厂最隐蔽也最致命的问题之一。线径为什么是命根?因为线最终按米数卖给客户(客户按绕线匝数采购),但成本按重量算(铜占80%+)。线径偏粗→用料多按米卖→亏铜;线径偏细→客户按电阻验收→投诉退货。
更隐蔽的是线径渐变:拉丝模磨损导致裸线线径缓慢变化,同一盘线前段和后段电阻值不一致。精密电感、继电器厂做来料电阻测试时离散度超标直接退货。但人工抽检每小时才一次,两次之间的渐变完全发现不了;拉丝模磨损是渐进过程,操作工靠经验判断”差不多该换了”,换早了浪费、换晚了出不良。
MES的应对是三步走:
1. 在线测径+超差报警。 对接激光或CCD测径仪,毫秒级采集裸线线径和成品外径。超工艺窗口(如±0.003mm)自动报警并标记具体位置,不用等抽检才发现。
2. 线径趋势分析+换模预警。 系统对线径数据做趋势拟合,识别渐进式漂移——这是拉丝模磨损的典型特征。当漂移速率超过设定阈值,提前预警”建议更换某号拉丝模”,避免等到成品阶段才发现不良。
3. 标重闭环。 计米器定期自动校准(与标准长度比对),漂移超限报警。收线端实时记录张力曲线,与标重自动比对,每盘生成”标重vs实重”对比报告。铜料损耗精确到每盘、可追溯、可优化。
从”靠老师傅经验判断换模”变成”系统提前预警”,不良率大幅下降。万界星空在浙江台州、安徽铜陵等地的漆包线和铜加工客户,标重闭环和在线测径已经成了日常必用模块,系统稳定运行多年。