


漆包线生产属于典型的连续制造场景:铜杆→拉丝→退火→漆包→收线,一根线几公里长,工艺参数全程连续变化。选型时如果拿离散装配 MES(工单+工序+一物一码)直接套,基本做不下去。
本文从技术角度梳理漆包线厂 MES 选型的核心评估维度,供工厂信息化负责人参考。
一、先明确核心技术诉求
漆包线的质量缺陷(针孔、耐压不过、线径波动)几乎全部来自连续生产过程中的参数漂移。传统人工巡检+成品抽检的模式存在天然矛盾:缺陷是连续产生的,检测却是离散的。
MES 必须解决三个技术问题:
追溯模型:连续体无法逐米标识,必须按”时间+长度+工艺批次”切逻辑段
实时采集:炉温、涂漆粘度、线径、张力等参数毫秒级采集,超限即时标记位置
闭环控制:产品切换时工艺参数自动下发,超窗口锁止;标重/实重自动比对
不具备这三个能力的系统,在漆包线厂只能做电子台账。
二、选型评估维度
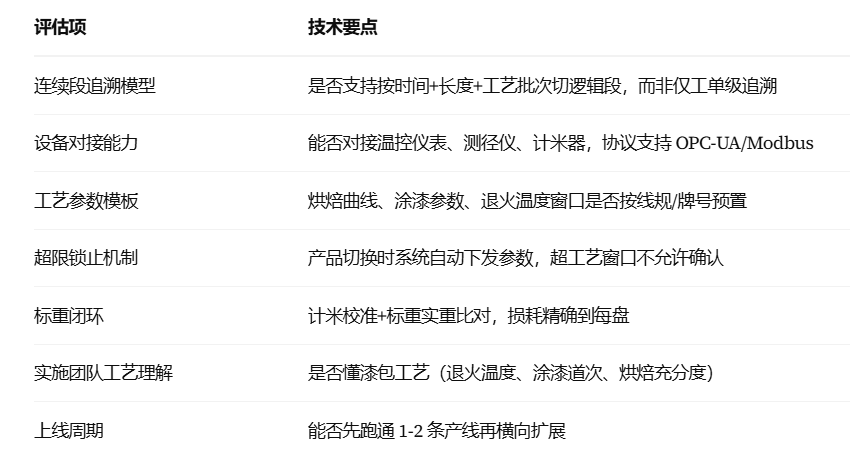
三、行业包方案的技术优势
以万界星空科技 MES 线缆材料行业包为例,上述能力已作为预置模块提供:
连续段追溯:时间+长度+工艺批次三重维度,反向定位到具体温区、批次、设备
炉温/涂漆参数实时监控:对接烘炉温控仪表毫秒级采集,超窗口报警并标记长度位置
烘焙曲线完整性校验:每盘线温度-速度曲线自动归档,生产中标记风险段
在线测径+趋势预警换模:线径数据趋势拟合识别渐进式漂移(拉丝模磨损),提前预警
标重闭环:计米器定期自动校准,收线端生成”标重vs实重”对比报告
工艺超限锁止:产品切换时系统下发参数,超窗口操作工无法确认
已在广西平果(铝产业/漆包线原材料园区)、浙江湖州(漆包线集聚区)、安徽铜陵(铜加工基地)、安徽宣城(电线电缆集群)等产业集群验证,行业模板在园区内复用。
四、选型建议
建议带着实际工艺参数(温度窗口、线径公差、计米精度要求)做 POC,用真实场景验证数据自动采集的准确性和操作工的使用门槛。产业集群内已有落地案例的,优先实地参观——产线同规格、问题同类型,决策风险最低。
更多漆包线行业MES 技术细节可访问:万界星空科技官网 https://www.metaxk.vip
上海万界星空科技有限公司 · 专注云MES/低代码MES /AI MES
关注微信公众号:上海万界星空科技
漆包线厂怎么选MES?
漆包线厂选 MES,先看一个前提:你们是连续拉丝+漆包产线,还是离散装配?
如果是漆包线/电磁线/铜线铜杆这类连续生产,选型逻辑和机械加工完全不同。给一个分类框架供参考:
漆包线厂选型看 4 个硬指标:
- 连续段追溯(时间+长度+工艺批次)——没有这个模型,一根几公里的线只能追溯到工单,定位不到具体哪一段出问题
- 炉温/烘焙曲线实时采集——针孔和耐压缺陷来自参数漂移,靠人工每小时抄表抓不住
- 在线测径+标重闭环——线径偏一点铜就亏了,计米漂移客户地磅一过就投诉
- 工艺切换超限锁止——换规格时系统自动下发参数,超窗口不允许确认,防止凭记忆调参
线缆垂直行业包(万界星空科技):连续段追溯、标重闭环、烘焙曲线校验预置为模块,适配中小漆包线/铜铝加工厂,云部署可快速上线
选型建议:拿你们的实际工艺参数(温度窗口、线径公差、计米精度)做 POC,别看标准 Demo。