


一、橡胶和塑料,看着像,其实不是一套逻辑
很多橡胶厂的数字化,是照着隔壁注塑厂的路子走的:上扫码报工、上设备联网、上大屏看板,做完一圈,发现硫化车间的老问题一个都没解决。
橡胶厂的工序本身是 “半流程半离散”:配料、混炼、出片这一段是流程性的,按批次连续投料;裁料、成型、修边、检验这一段是离散的,按件计。两段的管理颗粒度、数据采集方式完全不同,一套只按离散件做的系统,前端必然对不上。
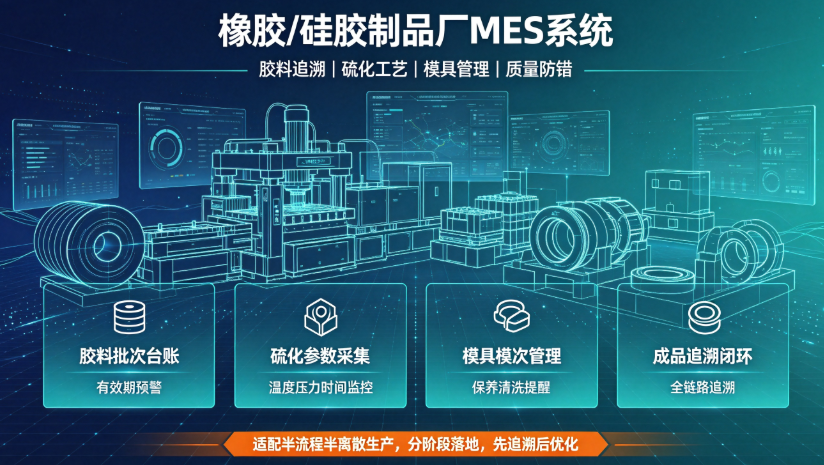
所以橡胶厂的 MES,第一个要解决的不是 “看得见”,而是 “管得住”—— 管住胶料的时效,管住配料的精度,管住硫化的参数,管住模具的状态。
二、车间里最容易出事的六处
配料称量。 炭黑、硫化剂、促进剂、防老剂,一个配方十几种料,靠人工按单称,多称少称全凭手感。
胶料存放。 混炼完的胶料有存放期限,超过期限或存放条件不当,流动性、焦烧安全性都会变化。没台账的车间,常见情况是新料压在旧料上面,仓库按 “顺手” 发料,等出问题才知道用了过期胶。
硫化参数。 温度、压力、时间三项,是橡胶质量的核心。设备老化、蒸汽压力波动、操作工图快缩短时间,都会造成批量欠硫。这类不良往往要等成品做拉力、硬度测试甚至客户装配时才暴露,损失已经扩散。
模具状态。 模具模次到了不清洗,型腔积碳,产品外观和尺寸就开始漂;模具该保养不保养,寿命大幅缩短。模具台账如果没有模次计数,全靠老师傅凭感觉判断,很容易判断失误。
多模腔计件。 一个模具出 32 腔、64 腔,一模出来多少件、其中多少不良,要按腔分摊。手工计数的时候,多腔模的计件和良率考核基本失真,工人与车间为计件扯皮的情况很常见。
回用料。 橡胶行业特有的问题。飞边、废料、试模料经返炼后按比例掺回新胶,掺多少、掺在哪一批、有没有超出工艺允许上限,都需要管控和留痕。
三、橡胶行业MES该落的七件事
第一,配方与称量防错。 系统管控配方版本,按工单下发配料任务,对接电子秤,称量数据实时采集,超出公差直接拦截不允许投放。配方对车间只显示物料代号,配比细节只对授权人员开放。
第二,胶料批次台账与时效预警。 每一批混炼胶生成独立批次码,记录混炼时间、配方版本、混炼机台、操作人、有效期。系统按存放期自动预警,临近到期优先发放(先到期先出),过期胶料无法投入成型工单。
第三,硫化机参数采集与偏离预警。 对接硫化机,采集温度、压力、硫化时间,与工艺标准比对;参数偏离阈值时触发安灯,同时锁定该机台不能继续投料,防止不良继续产生。不具备通讯条件的老设备,可先人工登记关键参数作为过渡。
第四,模具台账与模次管理。 每套模具建档,记录所属产品、腔数、上机记录、累计模次、保养周期、清洗记录、维修履历。
第五,多模腔产出登记与计件。 按模、按腔登记产出与不良,系统按腔分摊计件工资和良率数据,避免人工估算带来的扯皮。
第六,换产清机与交叉污染管控。 换色、换胶种、换配方时,系统强制触发清机确认流程,记录清机方式、执行人、确认时间,未完成清机不允许开启下一张工单。
第七,全链路追溯。 由成品批次反向追溯:硫化机台、硫化参数、胶料批次、配料称量记录、原料批次与供应商;由原料批次正向追溯:用在哪些混炼批、做成哪些成品、发往哪些客户。客户审厂、售后排查时,一键出完整链路,不用再翻纸质台账。
四、分期落地的节奏
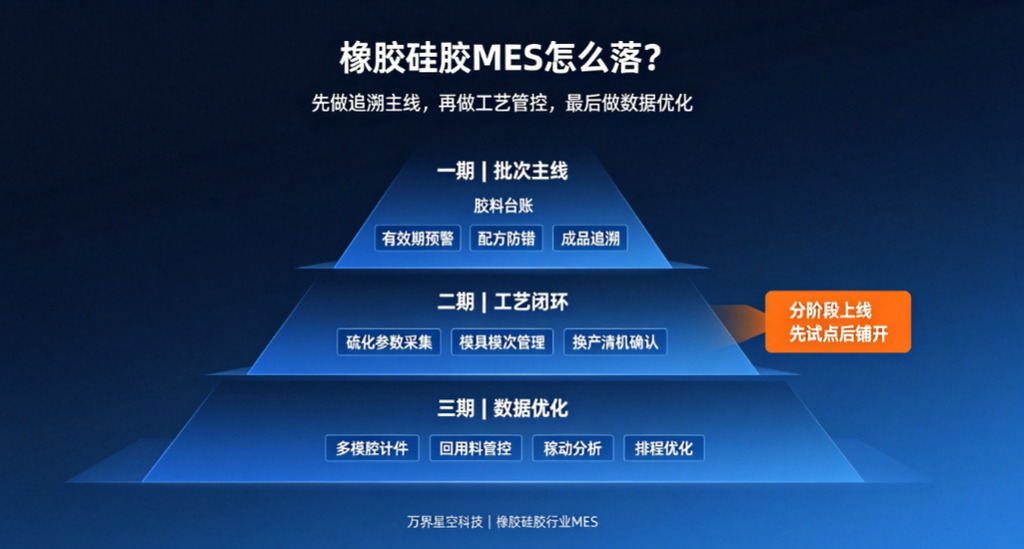
一期先做批次主线:胶料批次台账、有效期预警、配方与称量防错、扫码报工、成品批次追溯。这一层跑通,客户审厂和过期料误用这两个最急的问题就解决了,而且投入不大,一两个月就能见效。
二期上硫化参数采集、模具模次管理、换产清机闭环,把工艺稳定性和模具损耗管住。这一期涉及设备对接,周期会稍长,建议先选几台关键硫化机试点。
三期再做多模腔计件核算、回用料比例管控、设备稼动与能耗分析、APS 排程。到了这一期,工厂已经有了稳定的数据底座,再谈优化才有依据。
五、选型时的三条建议
一是看系统能不能承载 “批次+件” 双颗粒度。橡胶厂前端是批次,后端是件,只在一边做深的系统都撑不住。
二是看设备对接的务实程度。硫化机品牌杂、年限跨度大,要先问清楚老设备怎么处理,能不能用人工登记过渡,而不是要求先全厂改造设备。
三是看追溯的完整链路能不能闭合。很多方案只做到 “成品→工单”,做不到 “成品→硫化参数→胶料批次→配料称量→原料批次”,链条断一环,审厂的时候照样过不去。
万界星空科技橡胶硅胶行业 MES 按批次与硫化工艺场景设计,胶料时效、配方防错、硫化参数、模具模次、多腔计件这几块有现成模板,支持云 SaaS 和本地部署两种方式,可以先在一条硫化线试点跑通,再逐步铺开,前期投入不至于压在一次大项目上。
橡胶车间的数字化,说到底就一句话:让每一批胶料的来路和去处说得清,让每一模产品的工艺参数留得下。这两件事做实了,良率和交期才有改善的空间。
Q1:我们厂只有二三十人,规模不大,需要上 MES 吗?
A:看两个信号。如果客户已经开始要求提供批次追溯资料,或者车间经常出现过期胶料误用、硫化参数跑偏导致整批报废,那就有必要,而且不用上全套,先做胶料批次台账和配方称量防错就够。
Q2:硫化机是十几年前的老设备,没有通讯口,还能做参数采集吗?
A: 分两种情况处理。有改造条件的机台可以加装采集模块对接;不具备条件的,先用 “扫码+模板录入” 的方式记录温度、压力、时间,把批次与参数的绑定关系建立起来,等设备更新时再切自动采集。
Q3:回用料(返炼胶)的比例管控,系统能管到什么程度?
A:可以设定每类产品允许的回用料比例上限,掺用时系统登记批次与比例,超出上限触发审批;同时记录回用料来源(哪一批的飞边、废料),形成回用料流转台账。这样既满足工艺要求,也能在出现批量不良时判断是否与回用料相关。
Q4:多模腔计件,系统怎么算才不扯皮?
A:按模次登记产出,同时记录该模次的不良腔数与不良类型,系统按腔分摊计件数量与良率。数据由扫码和质检记录产生,不是事后估算,工人可以当场看到自己当班的计件明细,争议自然减少。
Q5:MES能不能和我们现有的ERP对接?
A:可以。ERP 向下同步订单、物料与配方主数据,MES 向上回传领料消耗、产出、不良与工时数据。车间执行层和财务核算各管一段,不强行替换原有 ERP,避免两套库存数据打架。
Q6:客户是汽车密封件配套厂,客户审厂要求追溯到原材料批次,能做到吗?
A:可以做到完整链路:成品批次 → 硫化机台与参数 → 混炼胶批次 → 配料称量与原料批次 → 供应商与进厂检验记录。系统支持按批次一键导出追溯报告,包含各环节时间、责任人、设备与关键参数,可直接作为审厂资料提交。
橡胶硅胶MES#橡胶厂 #硅胶制品厂 #橡塑工厂#MES系统#工厂数字化#生产追溯